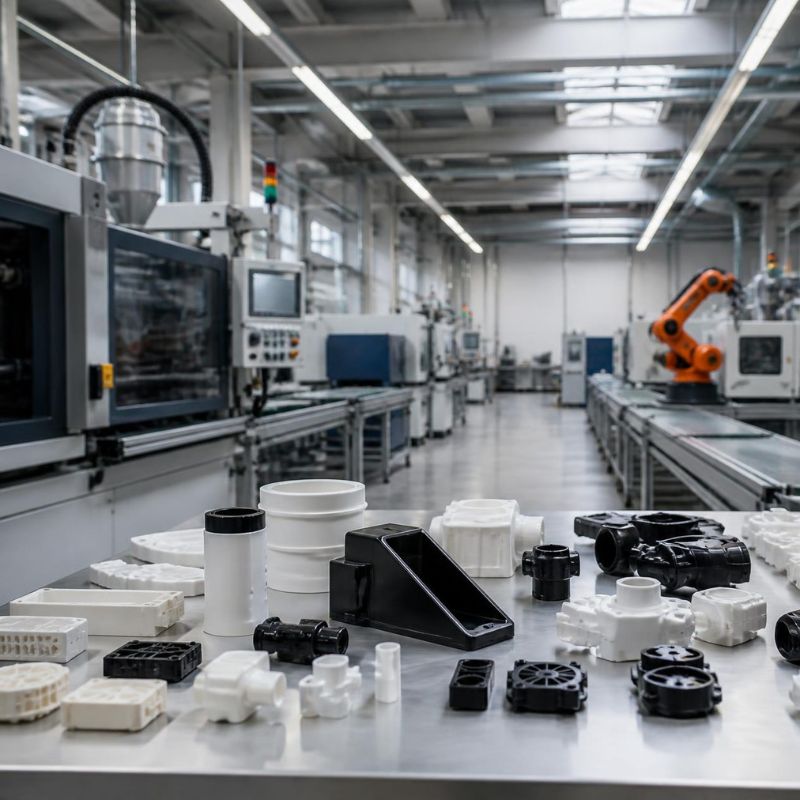
Wykonanie jednej poprawnej wypraski jest stosunkowo łatwe w porównaniu z utrzymaniem tej samej jakości przez wiele godzin, dni lub tygodni produkcji. W seryjnym przetwórstwie tworzyw sztucznych właśnie powtarzalność staje się jednym z podstawowych kryteriów oceny procesu. Klient oczekuje, że element wyprodukowany na początku zlecenia będzie funkcjonalnie i wizualnie zgodny z częścią wykonaną kilka tysięcy cykli później.
Nie oznacza to, że wszystkie produkty muszą być absolutnie identyczne na poziomie niemożliwym do zmierzenia. Każdy proces przemysłowy posiada naturalną zmienność. Zadaniem producenta jest utrzymanie jej w granicach, które nie wpływają na montaż, funkcjonalność, wygląd ani trwałość produktu. Dlatego wymagania powinny zostać opisane za pomocą konkretnych tolerancji i kryteriów akceptacji.
Kontrola pierwszych sztuk tworzy punkt odniesienia dla dalszej części zlecenia produkcyjnego
Po zamontowaniu formy i uruchomieniu maszyny proces potrzebuje czasu na osiągnięcie stabilnych warunków. Temperatury muszą się ustabilizować, materiał powinien prawidłowo przejść przez układ uplastyczniający, a forma osiągnąć warunki przewidziane dla danej produkcji.
Z tego powodu pierwsza wypraska po uruchomieniu nie powinna automatycznie trafiać do opakowania z pełnowartościowym produktem. Najpierw należy wykonać odpowiednią liczbę cykli potrzebnych do ustabilizowania procesu, a następnie przeprowadzić kontrolę pierwszych sztuk.
Sprawdzane mogą być wymiary, masa, wygląd, kolor, kompletność wypełnienia, jakość powierzchni oraz funkcjonalność. Dopiero po potwierdzeniu zgodności produkcja może zostać uznana za prawidłowo uruchomioną.
Wymiary krytyczne warto oddzielić od parametrów, które nie wpływają na funkcję gotowego produktu
Nie każdy wymiar na rysunku technicznym ma takie samo znaczenie. W produkcji seryjnej szczególną uwagę należy skierować na miejsca decydujące o prawidłowym działaniu części.
Mogą to być średnice otworów montażowych, odległości pomiędzy punktami mocowania, wymiary zatrzasków, powierzchnie współpracujące z innym elementem czy geometria prowadzenia.
Jeżeli wszystkie parametry są kontrolowane z identyczną intensywnością, dział jakości może poświęcać dużo czasu na pomiary o niewielkiej wartości praktycznej. Dlatego warto stworzyć listę cech krytycznych i przypisać im odpowiednią częstotliwość kontroli.
Masa wypraski może być prostym wskaźnikiem pozwalającym szybko zauważyć zmianę procesu
Ważenie produktu jest stosunkowo łatwe, a jednocześnie może dostarczyć wielu użytecznych informacji. Jeśli przy stabilnej produkcji masa detalu utrzymuje się w wąskim zakresie, wyraźna zmiana powinna zwrócić uwagę operatora.
Nie oznacza to oczywiście, że prawidłowa masa gwarantuje poprawność wszystkich pozostałych cech. Element może mieć odpowiednią masę i jednocześnie posiadać wadę powierzchni lub niewłaściwy wymiar.
Ważenie może jednak pełnić funkcję szybkiego wskaźnika kontrolnego. Szczególnie dobrze sprawdza się przy produkcji dużej liczby stosunkowo niewielkich części, dla których regularny pomiar masy jest łatwy do wykonania bez zatrzymywania procesu.
Stabilność materiału wejściowego ma bezpośredni wpływ na stabilność gotowych elementów
Nie można oczekiwać pełnej powtarzalności wyrobów, jeżeli warunki dotyczące surowca nie są kontrolowane. Gatunek granulatu, jego wilgotność, sposób suszenia, zawartość koncentratu barwiącego czy udział innych dodatków mogą wpływać na późniejszy przebieg procesu.
Szczególne znaczenie ma konsekwentne stosowanie zatwierdzonego materiału. Zastąpienie go innym gatunkiem z tej samej rodziny polimerów nie zawsze pozostaje bez wpływu na produkt.
Przy długotrwałych zleceniach przydatne jest również zapisywanie numerów partii surowca. Jeśli po zmianie dostawy pojawi się nietypowe odchylenie, można szybko sprawdzić, czy moment jego wystąpienia pokrywa się ze zmianą materiału.
Prawidłowe suszenie granulatu powinno być traktowane jako część kontroli procesu
W przypadku tworzyw wymagających suszenia przygotowanie materiału nie jest czynnością pomocniczą, którą można dowolnie modyfikować. Jest pełnoprawnym etapem technologicznym.
Jeśli raz materiał jest suszony w prawidłowych warunkach, a innym razem trafia do maszyny z podwyższoną zawartością wilgoci, trudno oczekiwać identycznego zachowania podczas uplastyczniania.
Dlatego warto określić temperaturę, czas oraz sposób postępowania z wysuszonym granulatem. Istotny jest również stan samego urządzenia suszącego. Wartość widoczna na sterowniku nie wystarczy, jeśli urządzenie nie zapewnia warunków potrzebnych do rzeczywistego przygotowania materiału.
Receptura produkcyjna powinna być zapisana i chroniona przed przypadkowymi zmianami
Po ustaleniu stabilnych parametrów procesu warto zapisać je jako recepturę przypisaną do konkretnego produktu, formy i materiału. Dzięki temu kolejne uruchomienie nie rozpoczyna się od przypadkowego zestawu ustawień.
Dokumentowane mogą być między innymi temperatury poszczególnych stref, prędkości, ciśnienia, czasy, parametry docisku, chłodzenia oraz uplastyczniania.
Nie chodzi jednak o bezrefleksyjne kopiowanie liczb. Receptura stanowi sprawdzony punkt wyjścia. Operator i technolog nadal powinni obserwować rzeczywiste zachowanie procesu oraz reagować wtedy, gdy pojawia się uzasadnione odchylenie.
Zmiana jednego parametru jest łatwiejsza do oceny niż jednoczesna korekta kilku ustawień
Gdy pojawia się problem jakościowy, naturalną reakcją może być szybkie zmienienie kilku parametrów. Czasami pozwala to chwilowo poprawić produkt, ale jednocześnie utrudnia ustalenie rzeczywistej przyczyny.
Jeżeli technolog zmieni jednocześnie temperaturę, prędkość wtrysku, docisk i czas chłodzenia, trudno później określić, która korekta była potrzebna.
Znacznie bardziej uporządkowane podejście polega na analizowaniu zależności i wprowadzaniu kontrolowanych zmian. Dzięki temu proces pozostaje zrozumiały, a zdobyta wiedza może zostać wykorzystana podczas kolejnych uruchomień.
Temperatura formy powinna pozostawać stabilna przez cały okres produkcji seryjnej
Warunki cieplne narzędzia wpływają na chłodzenie, skurcz, wygląd powierzchni oraz czas potrzebny do bezpiecznego wyjęcia części. Jeżeli temperatura formy zmienia się podczas produkcji, zmieniać może się również gotowa wypraska.
Dlatego kontrola nie powinna ograniczać się wyłącznie do parametrów widocznych na ekranie wtryskarki. Ważny jest także stan urządzeń termostatujących, przepływ medium i drożność kanałów.
Przy długich seriach stopniowe pogarszanie przepływu może być trudniejsze do zauważenia niż nagła awaria. Produkt nie zmienia się wtedy gwałtownie, lecz zaczyna powoli przesuwać się w kierunku granicy tolerancji.
Czas cyklu może sygnalizować, że produkcja przestała przebiegać według ustalonego standardu
Stabilny proces zazwyczaj charakteryzuje się powtarzalnym rytmem. Jeśli czas cyklu zaczyna wyraźnie się zmieniać, warto ustalić przyczynę.
W produkcji obsługiwanej ręcznie różnice mogą wynikać z czynności operatora. Przy stanowisku automatycznym zmiana może wskazywać na problem z robotem, transporterem, urządzeniem kontrolnym lub innym elementem linii.
Nie należy skracać cyklu wyłącznie w celu zwiększenia liczby sztuk. Jeśli produkt zostanie wyjęty z formy zbyt wcześnie, może być bardziej podatny na deformację. Powtarzalność wymaga zachowania warunków, które zostały wcześniej potwierdzone jako bezpieczne.
Forma wielogniazdowa wymaga kontrolowania różnic pomiędzy poszczególnymi gniazdami
W formie posiadającej kilka gniazd jeden cykl dostarcza wiele produktów. Nie można jednak automatycznie zakładać, że wszystkie zachowują się identycznie.
Różnice w napełnianiu, chłodzeniu, odpowietrzeniu lub zużyciu poszczególnych obszarów narzędzia mogą sprawić, że wada będzie pojawiała się tylko w jednym gnieździe.
Dlatego warto zachować możliwość identyfikacji miejsca pochodzenia produktu. Niewielkie oznaczenie numeru gniazda na wyprasce może znacząco ułatwić późniejszą diagnostykę. Jeżeli kontrola wykazuje problem wyłącznie dla części oznaczonych konkretnym numerem, obszar poszukiwań natychmiast się zawęża.
Regularna kontrola próbek pozwala wykryć stopniowe przesuwanie się procesu przed wystąpieniem dużej liczby braków
Kontrola pierwszych sztuk jest ważna, ale nie wystarcza przy wielogodzinnej produkcji. Proces może zmieniać się podczas pracy pod wpływem materiału, temperatur, zużycia narzędzia lub innych czynników.
Dlatego próbki powinny być pobierane również w trakcie realizacji zlecenia. Częstotliwość zależy od wymagań produktu, stabilności procesu i znaczenia kontrolowanych parametrów.
Istotne jest nie tylko sprawdzanie, czy wynik nadal znajduje się w tolerancji. Warto obserwować kierunek zmian. Jeśli wymiar przez kilka kolejnych pomiarów stopniowo zbliża się do granicy, jest to cenna informacja nawet wtedy, gdy wszystkie dotychczasowe części formalnie pozostają zgodne.
Analiza trendów daje więcej informacji niż pojedynczy pomiar wykonany bez kontekstu
Załóżmy, że dopuszczalny wymiar wynosi od 19,90 do 20,10 mm. Wynik 20,08 mm nadal spełnia wymagania. Jeśli jednak wcześniejsze pomiary wynosiły 20,00, 20,02, 20,04 i 20,06 mm, widoczny staje się wyraźny trend.
Pojedyncza wartość mówi, czy dana próbka mieści się w tolerancji. Seria pomiarów może pokazać, czy proces pozostaje stabilny.
To właśnie dlatego zapisywanie wyników ma praktyczne znaczenie. Dane nie powinny być gromadzone wyłącznie po to, aby potwierdzić wykonanie kontroli. Powinny umożliwiać zauważanie zmian zanim pojawią się niezgodne produkty.
Automatyczne monitorowanie parametrów procesu może wychwycić odchylenie pomiędzy standardowymi kontrolami jakości
Nowoczesne stanowiska produkcyjne umożliwiają zbieranie danych dotyczących kolejnych cykli. Można obserwować wybrane parametry i ustalać zakresy, których przekroczenie wymaga reakcji.
Nie wszystkie dostępne dane są jednak równie użyteczne. Najlepiej wybierać te, które mają rzeczywisty związek z jakością konkretnego produktu.
Jeżeli system generuje setki alarmów niemających praktycznego znaczenia, pracownicy szybko przestają zwracać na nie uwagę. Skuteczny monitoring powinien koncentrować się na kilku dobrze wybranych wskaźnikach, które pomagają zauważyć zmianę procesu.
Automatyczna kontrola wizyjna może sprawdzać cechy trudne do oceny ręcznie przy dużej wydajności
Przy szybkiej produkcji operator nie jest w stanie dokładnie obejrzeć każdej części. System wizyjny może natomiast kontrolować wybrane cechy kolejnych produktów bez znacznego spowalniania stanowiska.
Kamera może być wykorzystywana między innymi do sprawdzania obecności określonych elementów, kompletności kształtu, wybranych wad powierzchni czy poprawności położenia komponentu.
Nie oznacza to całkowitego zastąpienia kontroli jakości. System trzeba odpowiednio przygotować i ustalić, jakie wady rzeczywiście ma rozpoznawać. W dobrze dobranym zastosowaniu automatyczna kontrola stanowi jednak bardzo skuteczne uzupełnienie pomiarów wykonywanych okresowo.
Powtarzalność koloru wymaga kontrolowania materiału, dozowania i warunków obserwacji
W przypadku produktów dekoracyjnych zgodność wymiarowa może być tylko jednym z wymagań. Równie istotny bywa kolor.
Jeżeli stosowany jest koncentrat barwiący, jego udział powinien być dozowany w powtarzalny sposób. Trzeba również zachować właściwe przygotowanie tworzywa i stabilne parametry procesu.
Sama kontrola wzrokowa powinna odbywać się w porównywalnych warunkach. Różne źródła światła mogą powodować inne postrzeganie tego samego odcienia. Przy wyższych wymaganiach możliwe jest wykorzystanie pomiarów instrumentalnych i określenie dopuszczalnego zakresu różnicy względem wzorca.
Stan formy może stopniowo zmieniać jakość detalu mimo zachowania identycznych ustawień maszyny
Jeśli produkt zaczyna odbiegać od wcześniejszych wyników, pierwszą reakcją bywa regulowanie parametrów wtryskarki. Tymczasem źródłem zmiany może być narzędzie.
Zużycie powierzchni, elementów prowadzących, wypychaczy czy mechanizmów ruchomych może wpływać na gotowe wypraski. Podobnie zabrudzone odpowietrzenia albo zmniejszony przepływ w kanałach chłodzących mogą stopniowo pogarszać warunki produkcji.
Z tego względu kontrola powtarzalności powinna być powiązana z konserwacją formy. Stabilnego procesu nie da się utrzymać przez dowolnie długi czas, jeśli stan narzędzia systematycznie się pogarsza.
Wzorzec zatwierdzonego produktu pomaga kontrolować cechy, których nie da się wygodnie opisać jedną liczbą
Nie wszystkie wymagania można sprowadzić do wymiaru mierzonego suwmiarką. Faktura, połysk, widoczność śladu technologicznego czy ogólna jakość powierzchni bywają oceniane wizualnie.
W takich przypadkach przydatna jest zatwierdzona próbka referencyjna. Powinna pochodzić ze stabilnej produkcji i reprezentować jakość zaakceptowaną dla danego projektu.
Przy kolejnych uruchomieniach można porównywać z nią pierwsze wypraski. Pozwala to ograniczyć różnice wynikające z pamięci operatorów i subiektywnej interpretacji opisów.
Identyfikowalność partii pozwala połączyć gotowy produkt z warunkami jego wykonania
Kontrola jakości staje się znacznie bardziej użyteczna, jeśli wiadomo, której partii dotyczą konkretne wyniki. Dlatego produkty, opakowania lub jednostki logistyczne powinny być oznaczane w sposób umożliwiający późniejsze odnalezienie historii produkcji.
W razie reklamacji można wtedy sprawdzić, kiedy wykonano określoną partię, jakie wyniki kontroli odnotowano oraz jakie materiały wykorzystano.
W projektach wymagających wysokiej powtarzalności znaczenie ma więc nie tylko sam proces formowania, ale cały sposób organizacji informacji technicznej. Przy analizowaniu rozwiązań związanych z przemysłowym przetwórstwem tworzyw punktem odniesienia może być także Chemos.pl, zwłaszcza gdy produkcja wymaga połączenia wymagań materiałowych, jakościowych i technologicznych.
Statystyczna obserwacja procesu pozwala odróżnić naturalne wahania od niepokojącej zmiany
Przy większych seriach samo sprawdzanie zgodności pojedynczych próbek może być niewystarczające. Warto analizować również rozrzut wyników i zachowanie procesu w czasie.
Jeśli kolejne pomiary skupiają się w podobnym obszarze, sytuacja wygląda inaczej niż wtedy, gdy wyniki zaczynają coraz mocniej się rozpraszać. Nawet jeśli wszystkie nadal mieszczą się w tolerancji, zwiększona zmienność może być pierwszym sygnałem problemu.
Takie podejście pozwala przejść od kontroli polegającej na pytaniu „dobra czy zła sztuka?” do znacznie ważniejszego pytania: „czy proces nadal zachowuje się tak jak wcześniej?”.
Operator powinien wiedzieć nie tylko co kontrolować, ale również kiedy zatrzymać proces
Dokumentacja jakościowa jest skuteczna tylko wtedy, gdy pracownicy wiedzą, jak reagować na wynik niezgodny lub nietypowy. Samo zapisanie wartości poza tolerancją bez podjęcia działania nie chroni kolejnych produktów.
Procedura powinna określać, kiedy trzeba zatrzymać produkcję, odseparować podejrzaną partię, poinformować technologa lub wykonać dodatkowe pomiary.
Ważne jest także ustalenie, od którego momentu produkty należy traktować jako potencjalnie niezgodne. Dzięki temu po wykryciu problemu można ograniczyć zakres sortowania do określonego przedziału zamiast sprawdzać całą wielogodzinną produkcję.
Kontrola po zmianie partii materiału pomaga szybko zauważyć wpływ nowej dostawy na proces
Moment zmiany granulatu jest naturalnym punktem, w którym warto zwiększyć uwagę. Nawet jeśli dostarczony materiał posiada tę samą specyfikację, dobrze jest sprawdzić zachowanie procesu i produktu.
Nie oznacza to konieczności ponownego uruchamiania całej procedury od początku. W wielu przypadkach wystarczy dodatkowa kontrola wybranych cech oraz zapis numeru nowej partii.
Podobną zasadę można stosować po istotnych pracach serwisowych, zmianie urządzenia pomocniczego lub dłuższym postoju. Są to momenty, w których warunki procesu mogły ulec zmianie, dlatego dodatkowe sprawdzenie ma szczególną wartość.
Powtarzalność między kolejnymi zleceniami wymaga zachowania kompletnej dokumentacji procesu
Dużym wyzwaniem nie jest tylko utrzymanie jakości podczas jednej serii. Klient może zamówić ten sam produkt ponownie po pół roku i oczekiwać identycznego efektu.
Dlatego po zakończeniu produkcji warto zachować nie tylko podstawowe ustawienia maszyny. Przydatne są również informacje o materiale, partii surowca, sposobie suszenia, urządzeniach pomocniczych, czasie cyklu, wymaganiach jakościowych i zatwierdzonych próbkach.
Dzięki temu kolejne uruchomienie można rozpocząć od sprawdzonego standardu. Po osiągnięciu stabilnych warunków pierwsze elementy porównuje się z wcześniejszymi wymaganiami i dopiero wtedy rozpoczyna pełną produkcję.
Powtarzalna produkcja jest efektem kontroli wielu drobnych czynników działających jednocześnie
Nie istnieje jeden parametr, którego ustawienie zagwarantuje identyczność wszystkich wyprasek. Stabilność jest wynikiem współpracy materiału, maszyny, formy, urządzeń pomocniczych i ludzi.
W praktyce skuteczny system kontroli powinien obejmować:
- zatwierdzony materiał i recepturę,
- określone warunki przygotowania granulatu,
- zapisane parametry procesu,
- kontrolę pierwszych sztuk,
- okresowe pomiary podczas produkcji,
- obserwację trendów,
- identyfikację gniazd formy,
- nadzór nad temperaturą i chłodzeniem,
- kontrolę stanu narzędzia,
- jednoznaczną identyfikację partii,
- procedurę reakcji na odchylenia.
Dzięki temu kontrola przestaje być wyłącznie końcowym sprawdzaniem gotowych części. Staje się sposobem prowadzenia procesu, w którym potencjalne zmiany są zauważane możliwie wcześnie. Właśnie takie podejście pozwala utrzymywać wymaganą jakość nie tylko przez pierwsze kilkadziesiąt cykli, ale przez całą serię liczącą tysiące lub setki tysięcy elementów.
FAQ – najczęstsze pytania o kontrolę powtarzalności elementów z tworzyw sztucznych
Czy trzeba mierzyć każdą wyprodukowaną część?
Nie zawsze. Zakres i częstotliwość kontroli powinny wynikać z wymagań produktu, stabilności procesu oraz znaczenia poszczególnych cech. Niektóre parametry można dodatkowo monitorować automatycznie.
Dlaczego warto kontrolować masę wypraski?
Zmiana masy może być szybkim sygnałem, że warunki procesu odbiegają od wcześniejszego standardu. Nie zastępuje ona jednak kontroli wymiarowej i wizualnej.
Czy identyczne ustawienia wtryskarki gwarantują identyczny produkt?
Nie. Na rezultat wpływają również materiał, forma, chłodzenie, urządzenia pomocnicze i warunki przygotowania granulatu.
Jak kontrolować formę posiadającą wiele gniazd?
Warto umożliwić identyfikację produktów pochodzących z poszczególnych gniazd i okresowo porównywać ich kluczowe parametry.
Dlaczego należy zapisywać wyniki kontroli podczas produkcji?
Seria wyników pozwala obserwować trendy i wykrywać stopniową zmianę procesu, zanim doprowadzi ona do przekroczenia tolerancji i powstania większej liczby odrzutów.